


송풍기 플라스틱 하우징 금형
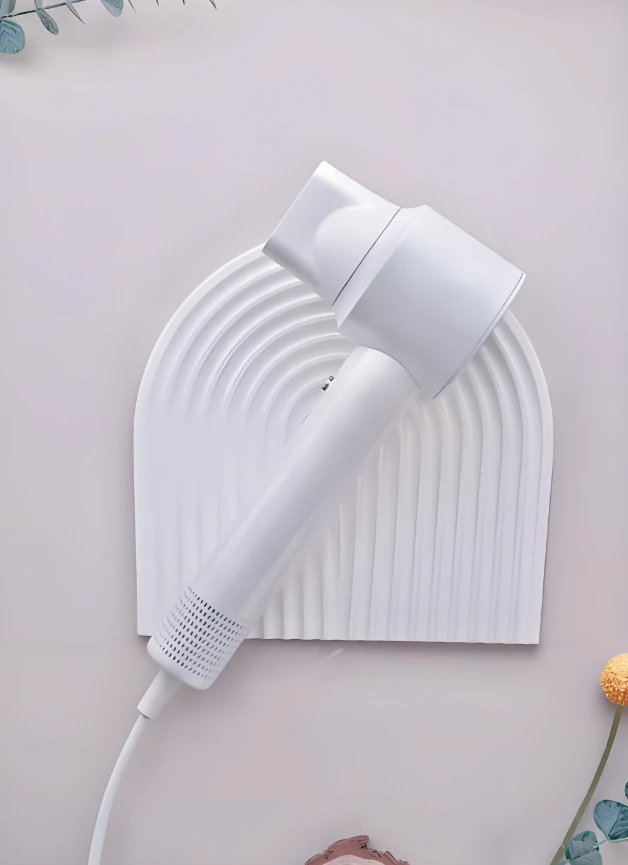
헤어드라이어의 플라스틱 하우징은 전체 장치의 핵심 보호 및 미적 구성 요소로서 내부 모터, 열선 및 기타 정밀 구성 요소를 보호하는 역할을 합니다. 또한 쥐기의 편안함, 높은-온도 저항성 등도 고려해야 합니다.
- 빠른 배송
- 품질 보증
- 연중무휴 고객 서비스
제품 소개
헤어드라이어의 플라스틱 하우징은 전체 장치의 핵심 보호 및 미적 구성 요소로서 내부 모터, 열선 및 기타 정밀 구성 요소를 보호하는 역할을 합니다. 또한 공기 흡입구 및 단추 구멍과 같은 기능적 구조를 수용하는 동시에 쥐는 편안함, 높은 온도 저항성, 미적 질감을 고려해야 합니다. 플라스틱 하우징의 품질은 제품의 사용자 경험과 시장 경쟁력에 직접적인 영향을 미칩니다. 헤어드라이어 플라스틱 하우징의 고품질-생산은 금형 설계, 금형 제조, 사출 성형이라는 세 가지 핵심 프로세스의 공동 노력과 분리될 수 없습니다. 금형 설계는 원본의 정밀도를 보장하고, 제조 공정은 구현 품질을 보장하며, 사출 성형은 성형 공정을 완료합니다. 이 세 가지 측면은 상호 의존적이며 어느 하나도 빠질 수 없습니다.
I. 헤어 드라이어 플라스틱 하우징 금형 설계의 요점
금형 설계는 헤어드라이어의 플라스틱 쉘 품질을 보장하기 위한 핵심 전제조건입니다. 이는 "가벼움, 불규칙한 모양, 높은-온도 저항 및 다기능-구멍"이라는 쉘의 핵심 특성과 밀접하게 일치해야 합니다. 성형 결함을 사전에 방지하고 후속 공정 및 기술을 위한 탄탄한 기반을 마련하려면 재료 호환성과 구조 설계라는 두 가지 주요 차원에 초점을 맞춰야 합니다.
(1) 재료 호환성
금형과 쉘의 플라스틱 재료를 정확하게 일치시키는 것이 필요합니다. 현재 업계에서는 PC/ABS 합금, 난연성 ABS, 강화 나일론 등 엔지니어링 플라스틱을 주로 사용하고 있습니다. 이러한 소재는 우수한-내열성(100~120도의 작동 온도를 견딜 수 있음), 인성, 강성 및 가공 유동성을 갖추고 있으며 UL 94 V-0 난연성 표준을 충족합니다. 헤어 드라이어 쉘의 발열체 근처의 고온 요구 사항과 고정 중 구조적 강도 요구 사항을 충족할 수 있을 뿐만 아니라 외관 품질과 절연 안전성도 보장합니다.
설계 단계에서는 선택한 플라스틱의 수축률(예: PC/ABS의 수축률은 0.5%~0.7%)을 정확하게 계산하고 재료 특성과 결합하여 수축 허용치를 합리적으로 확보하는 것이 중요합니다. 이는 쉘이 형성된 후 치수 편차, 변형 및 수축 표시와 같은 결함을 효과적으로 방지할 수 있어 쉘이 내부 모터, 버튼 및 기타 구성 요소에 정확하게 맞도록 보장하고 공기 흡입구 및 배기구를 통한 원활한 환기를 보장합니다.
금형 본체 재료를 선택할 때는 정밀도와 사용 수명을 모두 고려해야 합니다. 중소형 배치 생산의 경우 P20 사전 경화강을 선택할 수 있습니다.- 대규모{2}}대량 생산의 경우 H13 열간 가공강을 권장하며, 캐비티의 내마모성을 크게 향상시키고 금형 수명을 500,000회 이상 금형 주기로 연장하려면 질화 처리해야 합니다.
(2) 구조설계
"손잡이와 본체가 뚜렷한 선 표시나 단차 없이 일체형으로 형성되고, 구멍 위치가 정확합니다"와 같은 외부 쉘의 요구 사항을 충족하기 위해 4가지 핵심 구조를 최적화하고 -부서 간 DFM 검토를 구성했습니다.
1. 분할선:A-외형 표면을 엄격히 피하고 그립 부분을 다루세요. 경사진 인서트/매립형 코어 구조를 사용하여 라인마크, 단차, 플래시를 최소화하면서 외관과 부드러운 개폐를 동시에 보장합니다.
2. 핫 러너 및 게이트:외관/그립 영역을 피하고 숨겨진 게이트 또는 포인트 게이트를 우선적으로 사용하십시오. 호-형 본체와 긴 핸들의 불규칙한 형태를 고려하여 게이트 수와 위치를 합리적으로 배치하여 용융물을 신속하고 균일하게 충전하고, 미성형 및 웰드 라인을 줄이고, 스프루에서 재료 낭비를 최소화합니다.
3. 냉각 + 배출 + 환기:냉각수 채널을 형상에 따라 배치하고, 본체와 손잡이 사이의 연결부, 공기 배출구 등 벽 두께가 고르지 않은 부분을 강화하는 데 중점을 두었습니다. 배출은 이젝터 핀과 푸시 플레이트의 조합을 통해 이루어지며 외관 표면과 기능적 구멍을 피합니다. 복잡한 공동의 경우 오목한 탈형/접이식 밸브를 사용하십시오. 벤트 깊이는 0.02~0.04mm이고 폭은 4~6mm로 용융 흐름의 끝 부분에 정확하게 위치합니다.
4. 기능적 구조를 위한 예비비:구멍의 정확성과 매끄러운 가장자리를 보장하기 위해 키홀과 공기 흡입구 형성 위치를 정밀하게 설계하여 나중에 2차 가공을 방지하고 비용을 절감합니다.
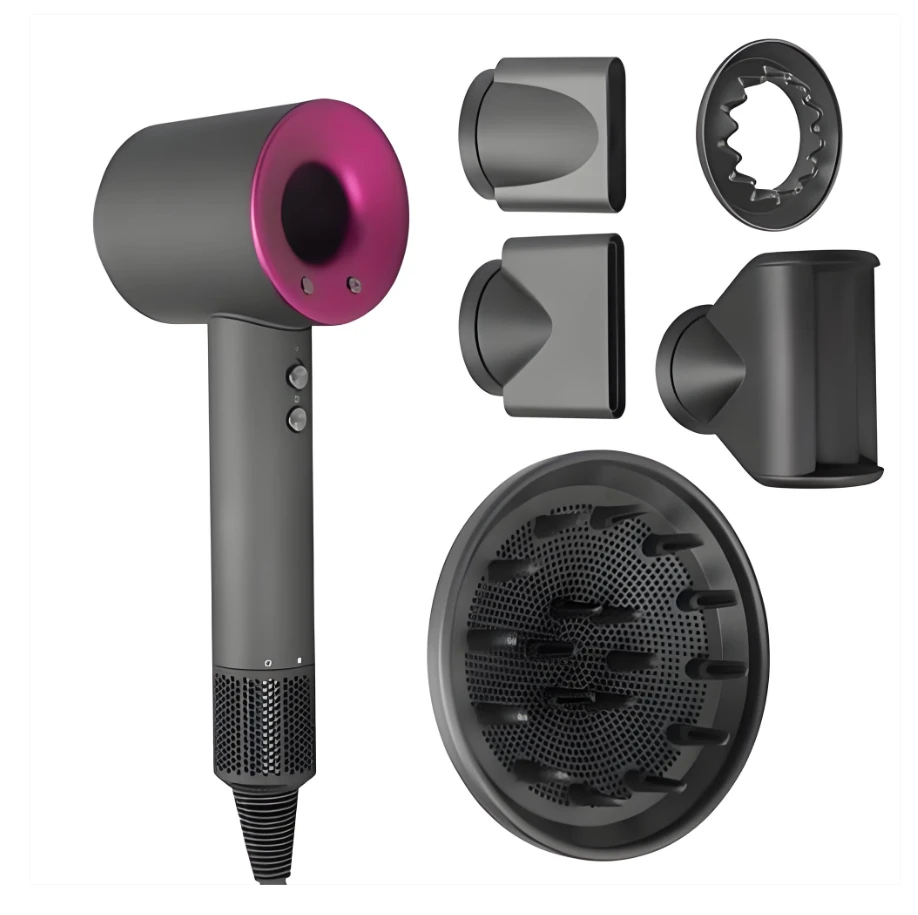
II. 헤어드라이어용 플라스틱 쉘 제조공정
금형 제조는 설계 계획을 생산 도구로 전환하는 핵심 단계입니다. 이는 "정밀 가공, 표준화된 조립 및 엄격한 디버깅"의 원칙을 따르며 얇은-벽, 불규칙한 모양 및 여러 세부 사항의 특성을 고려하여 3단계로 각 공정의 정확성을 제어하여 금형의 수명과 성형 안정성을 보장합니다.
(1) 준비작업
1. 설계 도면 검토 + CAE 시뮬레이션(Moldflow): 충전, 냉각, 변형을 검증하고 게이트 및 수로 설계를 최적화합니다.
2. 재료 조달 및 전{1}}처리: 사양에 따라 재료를 준비하고 H13 강철에 담금질 처리를 수행하여 내부 응력을 제거합니다.
3. 표준 부품 선택: 가이드 핀, 이젝터 핀, 스프링, 밀봉 링 등에 대해 잘 알려진 브랜드 표준 부품을 선택하여-호환성과 내구성을 보장합니다.
(2) 정밀 가공(완전한 공정 체인)
1. CNC 밀링/CNC 황삭 가공: 초과분을 빠르게 제거하고 미세 가공을 위해 0.3~0.5mm를 남겨둡니다.
2. 방전 가공(EDM) 가공: 공구가 접근하기 어려운 복잡한 공동, 깊은 공동, 좁은 슬롯 등을 가공하여 윤곽 정확도를 보장합니다.
3. 와이어 커팅(느린 와이어 커팅): ±0.005mm의 공차 제어로 슬라이더 및 인서트와 같은 고정밀 부품을 가공합니다.{1}}
4. 미세 연삭 + 연마: 캐비티 표면을 SPI A2-A1 수준으로 연마합니다. 외관 표면을 광택 처리하여 거울 마감 처리하고, 필요에 따라 비외관 표면에 무광택/엠보싱 처리를 수행합니다.-
5. 열처리 : 표면 경도가 HV900 이상인 H13 강철의 질화물 처리로 내마모성을 향상시킵니다.
6. 부품 처리: 슬라이더, 경사 가이드 컬럼, 배출 메커니즘 등과 같은 부품을 독립적으로 처리하고 검사합니다.
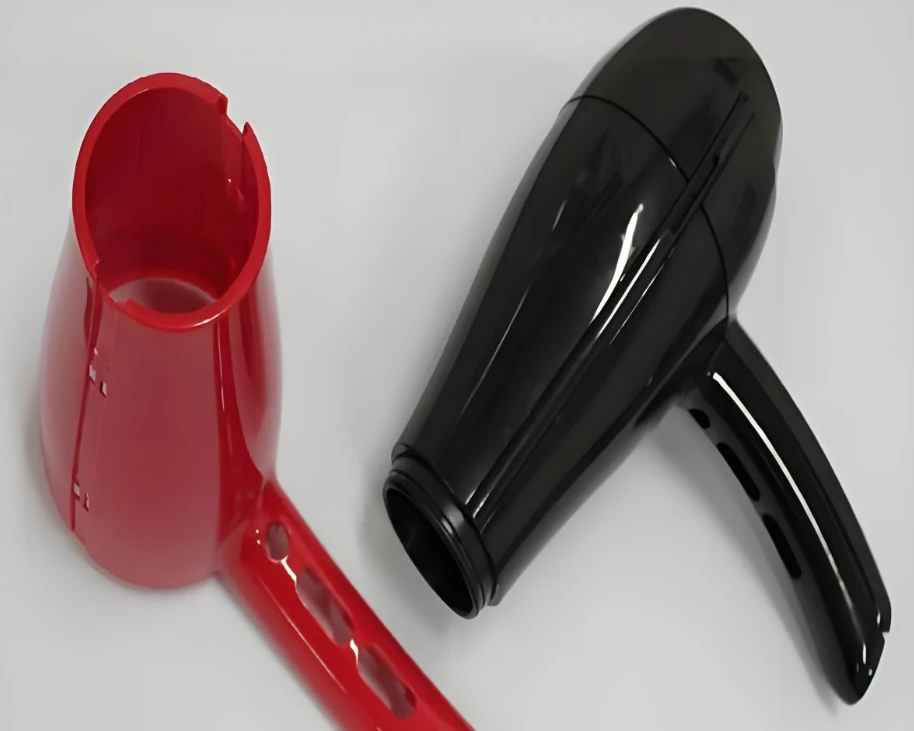
III. 사출 성형 공정 및 후{1}}처리
(1) 원료 전{1}}처리
PC/ABS 및 난연성 ABS는 80~85도에서 2~4시간 동안 건조해야 하며 수분 함량은 0.02% 미만으로 제어해야 합니다. 강화나일론은 성형 시 기포나 은줄이 생기는 것을 방지하기 위해 100~110도에서 4시간 이상 건조해야 합니다.
(2) 핵심 프로세스 매개변수 제어
|
매개변수 카테고리 |
권장 범위(주로 PC/ABS) |
제어 요점 |
|
온도 |
원뿔 230-250도; 금형 70-80도; 온도차 5도 이하 |
난연성-ABS 금형 온도: 50~70도; 벽 두께가 고르지 않은 영역을 강화하기 위한 형상적응형 냉각; 금형 온도 기계 폐쇄-루프 제어 |
|
압력 |
사출 압력: 80~120MPa(얇은-벽)/ 60~80MPa(두꺼운-벽); 유지 압력: 40–70 MPa(사출 압력의 50%–60%); 배압: 0.5~1.5MPa |
과도한 압력은 가장자리 파열-을 일으킬 가능성이 높음 / 내부 응력이 너무 높음 압력이 너무 낮으면 미성형이 발생할 가능성이 높습니다. 배압은 공기 연행을 억제합니다. |
|
时间 |
3~8초 동안 주입합니다. 10-20초 동안 압력을 유지합니다. 15~30초 동안 냉각(주기의 60%~70% 차지) |
다-레벨 주입: 느린 공급(30~50mm/s), 중간 충진(50~100mm/s), 느린 보압(20~30mm/s) |
(3) 사후{1}}처리 절차
1. 디버링/포트 잔류물 붓기: 표면 긁힘을 방지하기 위한 수동 연삭 + 기계적 연마;
2. 내부 응력 제거 : 단열을 위해 80~100도 오븐에 2~4시간 동안 넣은 후 천천히 실온으로 식혀 나중에 뒤틀림과 균열을 방지합니다.
3. 검사 및 표면처리 : 청소 후 외관(기포, 찍힘, 긁힘 없음) 및 치수를 종합적으로 검사합니다. 필요에 따라 도장, 전기도금, IMD/INS 등의 공정을 수행하여 외관질감 및 내구성을 향상시킵니다.
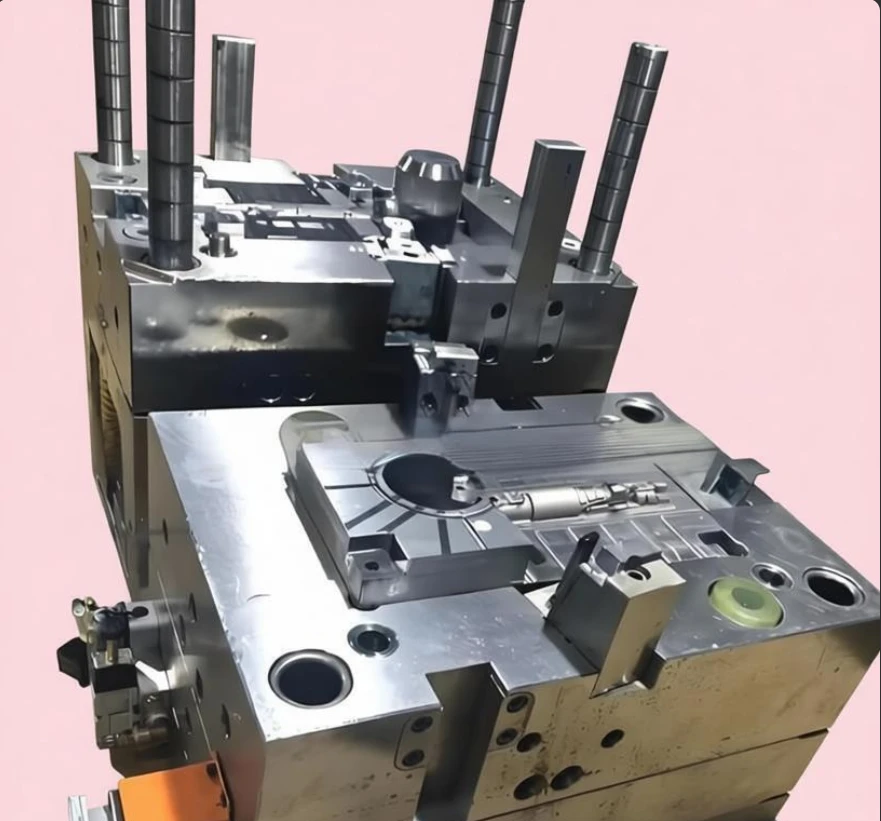
IV. 공통 결함에 대한 핵심 요약 및 대책
(1) 핵심요약
헤어드라이어 플라스틱 케이스의 고품질-생산은 금형 설계(재료 및 구조의 이중 정밀성), 정밀 제조(공정 전체의 정밀 제어) 및 사출 성형 기술(온도/압력/시간의 폐쇄형-루프)의 깊은 시너지 효과를 통해 달성됩니다. 설계 단계에서는 결함을 사전에 식별하고 방지하기 위해 CAE 시뮬레이션이 사용됩니다. 제조 단계에서는 가공 및 조립 정밀도가 엄격하게 제어됩니다. 사출 성형 단계에서는 매개변수가 정밀하게 제어되고 원료 건조 및 후가공이 적절하게 수행됩니다.- 세 가지 측면 모두 필수 불가결합니다. 기업은 배치 요구 사항, 비용 목표 및 품질 표준을 결합하고 금형 구조 및 프로세스 매개변수를 지속적으로 최적화하여 시장 경쟁에서 우위를 확보해야 합니다.
(2) 신속한 불량대책표
|
결함 유형 |
주요 원인 |
대책 |
|
흉터/찌그러짐 |
벽 두께가 고르지 않고 압력 유지가 불충분하며 냉각이 고르지 않습니다. |
벽 두께를 최적화하고, 유지 압력/시간을 늘리며, 두꺼운 벽 영역의 형상적응형 냉각을 강화합니다-. |
|
용접 마크 |
부적절한 게이트 위치, 낮은 용융 온도 및 열악한 배기 시스템 |
게이트를 조정하고 재료 온도를 높이고 배기 홈을 추가합니다(깊이 0.02~0.04mm). |
|
트리밍 |
형체력 부족, 파팅면 정밀도 저하, 사출압력 과다 |
형체력 증가, 이형면 연삭, 사출 압력 및 재료 온도 감소 |
|
좌굴 변형 |
고르지 못한 냉각 및 높은 내부 응력 |
수로 최적화, 냉각 시간 연장, 어닐링 공정 추가 |
인기 탭: 송풍기 플라스틱 하우징 금형, 중국 송풍기 플라스틱 하우징 금형 제조 업체, 공장, 내구성 주입 곰팡이, 사출 금형 가격, 단일 캐비티를위한 주입 곰팡이, 두꺼운 벽 부품의 주입 금형, 포장 사출 금형, 신뢰할 수있는 사출 금형


