


SMC 유동성과 금형과의 관계
Aug 06, 2026
SMC(Sheet Molding Complex)는 유리섬유로 강화된-열경화성 성형 컴파운드로 본질적으로 점도가 높고 섬유 길이가 길다.유동성은 전적으로 고온 및 고압-성형에 의해 좌우되며, 금형 구조는 재료 흐름의 품질과 제품 결함을 결정하는 주요 외부 요소입니다.,두 사람은 서로를 제한합니다.
I. 금형의 온도 구역화는 SMC의 유동 용량을 직접적으로 변경합니다.
금형의 온도는 수지의 점도에 영향을 미칩니다.SMC 매트릭스 불포화 폴리에스테르는 가열되면 부드러워져 유동성을 얻습니다.
낮은 금형 온도: 수지 점도가 높고 재료 흐름의 저항이 급격히 증가하여 충전 부족, 재료 부족 및 웰드 라인 강도가 떨어집니다.
높은 금형 온도: 표면 수지는 조기 경화(-사전 겔화)를 빠르게 진행하여 내부 재료의 흐름을 차단하는 단단한 껍질을 형성하여 기포, 박리 및 흐름 패턴을 유발합니다. 기존 SMC 압축 성형 금형의 일정한 온도 범위: 130-155도. 벽이 크고 벽이 얇은 제품의 경우 온도 제어를 구역으로 나누어야 하며 재료 흐름 끝 부분을 적절하게 가열해야 합니다.
금형의 온도차로 인해 흐름에 차이가 발생함금형 코어와 금형 캐비티 사이의 온도 차이가 너무 크면 재료가 우선적으로 온도가 높고 저항이 낮은 영역으로 흘러 유리 섬유가 고르지 않게 분포되고 국지적인 재료 부족이 발생합니다.
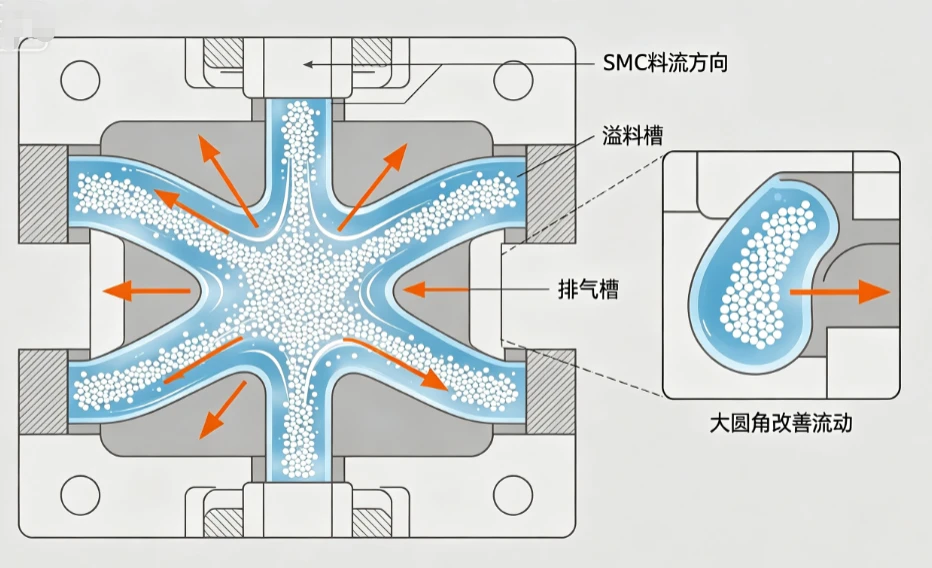
II. 캐비티 구조의 설계에 따라 재료 흐름 경로와 흐름 저항이 결정됩니다.
1. 제품 벽 두께
· 두꺼운-벽으로 둘러싸인 공동: 재료 흐름 채널이 넓고 흐름 저항이 낮고 충전이 원활하지만 기포가 축적되기 쉽습니다.
· 얇은-공동: 간격이 좁고 유리 섬유가 재료를 연결하고 막아 유동성이 크게 감소할 가능성이 높습니다. 프레스 기계 압력을 높이고 재료 배치를 최적화해야 합니다.
2.둥근 모서리, 구배 각도, 보강 리브
날카로운 모서리, 작은 R 각도: 재료 흐름 변화에 대한 저항이 높아 섬유가 엉키고 축적되며 흐름이 중단됩니다. 금형의 둥근 모서리 R이 2mm보다 크거나 같으면 흐름이 크게 향상될 수 있습니다.
깊은 리브, 좁은 홈: 좁은 흐름 채널에 속하며 SMC 유리 섬유는 막히기 쉬워 금형 충전이 어렵습니다. 갈비뼈의 뿌리를 넓히고 오버플로 홈을 추가해야 합니다.
불충분한 구배 각도: 금형 캐비티 측벽의 마찰 저항이 증가하여 재료가 앞으로 전진하는 것을 방해합니다.
3.캐비티 면적 및 공정 길이
공정이 길어질수록 SMC 라인을 따라 누적 저항이 커지고 최종 유동성의 감소가 더욱 커집니다. 장공정-제품의 경우 원료를 합리적으로 분배하고 배출을 돕기 위해 오버플로 가장자리를 늘려야 합니다.

III. 성형/오버플로우 시스템은 흐름을 제어하는 핵심 금형 구조입니다.
오버플로 탱크(오버플로 가장자리)금형 주위에 오버플로 영역을 만드는 것은 SMC의 흐름을 개선하는 가장 일반적인 방법입니다. 성형 공정 중에 과잉 수지, 공기 및 저점도 재료가 먼저 오버플로 채널로 유입되어 금형 캐비티 내부에 흐름 원동력을 지속적으로 제공하고 기포를 제거하며 웰드라인을 방지합니다. 오버플로 채널이 없는 금형은 충전이 충분하지 않은 경향이 있습니다.
블랭크 포지셔닝 캐비티, 흐름 안내 경사금형의 재료 공급 영역에 안내 경사가 만들어져 SMC가 모든 방향으로 고르게 퍼지도록 유도하여 재료 막힘으로 인해 재료가 단방향으로 흐르거나 국부적인 섬유 응집이 발생하는 것을 방지합니다.
배기 구조금형 벤트 홈의 깊이는 일반적으로 0.03 ~ 0.08mm입니다. 가스를 배출할 수 없으면 공기가 막혀 재료 흐름이 직접 차단됩니다. 통풍이 잘 되지 않으면 유동성이 떨어지는 것처럼 보이지만 실제로는 가스가 막혀서 발생합니다.
금형의 표면 마감, 파팅면의 마찰 및 흐름에 미치는 영향
·거친 공동, 긁힘, 부식 구멍: SMC와 금형 벽 사이의 마찰 저항을 증가시키고 재료의 흐름 속도를 늦추며 제품 표면에 흐름 흔적을 유발합니다.
·이형면 사이의 과도한 간격: 압력을 가한 후 수지가 이형면에서 대량으로 흘러나와 캐비티 내부에 재료가 부족해 유동성이 부족한 것으로 보입니다. 간격이 너무 작으면 배기가 잘 안되고 저항이 높아집니다.
6. 금형의 강성과 금형 폐쇄 간격은 유효 유동성에 간접적으로 영향을 미칩니다.
프레스 기계가 압력을 가한 후 금형 강성이 부족하면 금형이 약간 팽창하고 국부 캐비티의 두께가 증가하며 재료 흐름 분포가 불규칙해집니다. 고르지 않은 금형 폐쇄 간격으로 인해 서로 다른 위치에서 재료 흐름 속도가 일관되지 않고 제품의 두께가 고르지 않으며 섬유 방향이 불규칙해집니다.
V. 금형의 일반적인 유동결함과 그 원인과의 대응
|
건강에 해로운 현상 |
곰팡이의 핵심 원인 |
|
재료 부족, 금형 충전 부족 |
긴 공정, 얇은 벽, 좁은 리브, 낮은 금형 온도, 오버플로 채널 부재, 배기구 막힘 |
|
표면 소용돌이와 잔물결 |
열악한 캐비티 마감, 큰 온도 차이, 지나치게 날카로운 모서리, 불균일한 재료 흐름 속도 |
|
레이어링, 버블 |
불충분한 오버플로, 너무 작은 배기 홈, 지나치게 높은 국부 금형 온도로 인해 조기 겔화가 발생합니다. |
|
국부적인 유리섬유 축적 |
흐름 채널 급격한 변화, 직각 코너, 깊고 좁은 보강 리브 |
|
융합 용접 마크는 깨지기 쉽습니다. |
두 재료가 만나는 교차점에는 넘침 배수 장치나 배기 시스템이 없습니다. |

Ⅶ. 금형 끝단 승강 시 SMC 유동성 개선을 위한 최적화 방안
- 성형 캐비티: 모든 모서리는 더 큰 반경으로 둥글게 처리되고, 좁은 리브는 루트에서 두꺼워지며, 긴 공정 섹션에 가이드 구조가 추가됩니다.
- 온도 제어: 금형에는 독립적인 가열 회로가 있습니다. 공급 영역의 온도는 약간 낮고 재료 흐름이 끝날 때의 온도는 적절하게 증가합니다.
- 오버플로 및 배기: 제품 윤곽을 따라 연속적인 오버플로 가장자리가 설정됩니다. 배기 홈은 모서리와 재료 수렴 지점에 별도로 추가됩니다.
- 표면 처리: 금형 캐비티를 거울 마감으로 연마하여 재료 벽의 마찰 저항을 줄입니다.
- 금형 폐쇄 제어: 금형 템플릿의 강성을 높이고 금형 폐쇄 간격을 균일하게 제어하며 특정 국부적으로 과도한 오버플로를 방지합니다.
요약하다
SMC의 자체 제제(수지, 유리 섬유, 필러)가 기본 흐름 성능을 결정하지만 금형은 흐름의 전체 발휘를 위한 캐리어입니다. 온도, 캐비티 형상, 배기, 표면 마찰 및 금형 강성은 흐름 저항, 흐름 방향 및 충전 속도를 함께 제어합니다. 동일한 배치의 SMC 원료에 대해 금형을 변경하거나 캐비티 구조를 수정하면 유동성에 상당한 차이가 있는 완전히 다른 성형 효과가 발생합니다.


