


GMT 자동차 몰딩 툴링의 핵심 기술 포인트
Sep 09, 2026
열가소성 GMT 유리 섬유 매트{0}}강화 복합재는 경량, 내충격성 및 재활용 가능성이라는 뛰어난 장점을 갖고 있으며 배터리 쉴드, 차체 하부 보호 장치, 프론트{1}}모듈과 같은 신에너지 차량용 대형 구조 부품에 널리 적용되었습니다. 전통적인 열경화성 SMC 압축 성형 공정과 달리 GMT 성형은 시트 재료의 외부 예열과 성형을 위한 금형 냉각을 포함하는 공정 경로를 사용하며, 이는 툴링 강성, 온도 제어 시스템, 전단 구조 및 자동화 호환성에 대한 특별한 요구 사항을 부과합니다. 이 문서에서는 대형 자동차 GMT 부품에 초점을 맞추고 열가소성 성형 도구의 구조 설계, 온도 제어의 핵심 사항, 일반적인 문제 및 해당 공정 최적화 솔루션을 제시합니다.
I. 작업치구의 전체구조(대형자동차부품)
1. 거푸집 프레임 본체
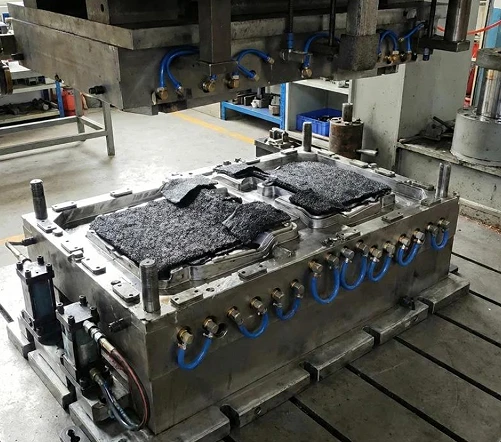
재질: HRC30 - 36 경도의 P20 / 718H 경화강. 10 - 20MPa의 높은 압력을 견디고 압력으로 인해 대형-크기의 금형이 변형되는 것을 방지하기 위해 두꺼운 프레임과 후면 보강 리브가 있습니다.
금형 캐비티 표면은 Ra0.8 - 1.6 μm로 연마됩니다. 구배 각도는 대형 부품을 탈형하는 동안 표면 긁힘을 방지하기 위해 3도 - 5도입니다. 정밀 가이드 핀 및 가이드 슬리브 + 포지셔닝 핀으로 닫힘 간격을 제어하고 플래시를 억제합니다.
전단 모서리 : 신축 가능한 수직 전단 모서리 구조, 금형 내부에서 직접 전단되어 후속 트리밍 공정을 줄이고 플래시의 두께를 제어합니다.
· 배출 시스템: 다-지점 동기 배출로 대형 부품을 배출하는 동안 뒤틀림을 방지합니다.- 표면 품질을 향상시키기 위해 진공 배기 장치와 통합될 수 있습니다.
2. 열관리 시스템 [GMT 툴링의 핵심]
GMT와 SMC의 주요 차이점: SMC 금형은 지속적으로 가열됩니다. GMT 작업 설비는 주로 냉각용입니다.
1. 분할된 고유량-딥{2}}홀 냉각수 회로(대형 부품에 필수)
크기가 1미터가 넘는 대형 부품의 경우 벽 두께와 리브 위치에 따른 냉각 속도 차이로 인해 쉽게 잔류 응력과 뒤틀림 변형이 발생할 수 있습니다. 분할된 독립 온도 제어를 사용하면 주요 영역에 형상적응 냉각을 수행하고 균형 잡힌 열 방출을 달성하며 치수 안정성을 보장할 수 있습니다.
1. 국부 보조 가열: 조기 냉각 및 재료 부족을 방지하기 위해 내장 부품 설치 영역과 두꺼운 리브 영역에 전기 가열 튜브를 구성할 수 있습니다.
금형 작동 온도: 60 - 90도 ; 시트 재료 노 외부 예열: 170 - 190도, PP 매트릭스의 열화를 방지하기 위해 230도를 초과하는 것을 엄격히 금지합니다.
3. 자동화된 적응 인터페이스
· 기계식 손 및 시트 위치 지정 제한 블록을 위한 예약된 자재 처리 인터페이스;
· 통합 오일 회로 및 공기 회로; 유압 프레스 톤수와 호환 가능: 1600 - 4000대형 유압 프레스.
II. 일반적인 자동차 GMT 부품 및 툴링의 주요 특징
|
GMT 부품 |
작업복 디자인 포인트 |
|
배터리 팩 보호 커버 |
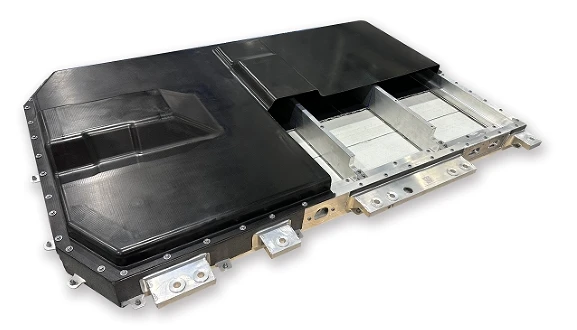
대-면적 평판 + 조밀한 보강 리브; 구역 냉각; 고강성 금형 프레임; 설치용 다중 돌출부; -금형 트리밍 중 |
|
자동차 하부 가드 플레이트 |
높은 종횡비, 얇은 벽; 뒤틀림 제어; 진공 배기; 낮은 플랜지 |
|
프런트엔드-모듈 브래킷 |
여러 내장 부품; 복잡한 오목함과 볼록함; 재료 흐름을 제어하여 과도한 전단으로부터 섬유를 보호합니다. |
|
충돌 방지 빔 |
두꺼운-섹션 구조 구성요소; 적절한 압력 유지; 충격 성능을 보장하는 균형 잡힌 냉각 |
III. GMT 툴링과 SMC 툴링의 주요 차이점
|
프로젝트 |
열가소성 GMT 툴링 |
열경화성 SMC 툴링 |
|
성형원리 |
판재는 로 외부에서 예열되고, 금형은 냉각되어 응고됩니다(물리적 상변화). |
금형은 지속적으로 가열되고 수지는 화학적 경화 및 가교 과정을 거칩니다.- |
|
온도 조절 시스템 |
주로 구역 냉각을 사용함 |
연속 가열(뜨거운 기름/전기 가열) |
|
성형주기 |
45-90 s |
3~6분 |
|
재료 재활용 |
구성 요소를 분쇄하여 재사용할 수 있습니다. |
재활용할 수 없는 |
|
실패 위험 |
냉온 사이클 피로, 수로 막힘, 블레이드 엣지 마모 |
고온-산화 부식 |
IV. 대규모-GMT 도구 및 설계 회피 조치의 일반적인 실패
부품 뒤틀림, 치수 편차:근본 원인은 냉각이 고르지 않기 때문입니다. 솔루션: 분할 냉각, 수로 형성, 벽 두께 차이 최적화, 합리적인 수축 허용.
섬유 흐름의 장애 및 불충분한 국소 강도:원자재 배치의 제한; 섬유가 심하게 씻겨 나가거나 변위되는 것을 방지하기 위해 금형 폐쇄 속도를 분할적으로 제어합니다.
과도한 플라잉 엣지:금형 프레임의 강성을 향상시킵니다. 가이드 컬럼의 위치 정확도를 향상시킵니다. 전단 블레이드의 간격을 최적화합니다.
.날카로운 모서리가 빠르게 마모됨:절삭날의 국부 담금질 경화.
탈형 변형:다중 동기식 돌출을 수행하고 금형에 적합한 구배 각도를 설정합니다.
V. 완전한 GMT 성형 공정 흐름
GMT 시트 재료 절단 → 170 - 190도의 열풍 오븐 예열 → 자동 손으로 재료를 공작물 캐비티에 빠르게 공급 → 유압 프레스의 신속한 폐쇄 → 고압- 압력 유지(10 - 20 MPa) → 금형 내부 냉각 및 성형 → 내부 전단 및 트리밍 → 동기 배출 → 부품 제거 및 다음 사이클로 진입.


